

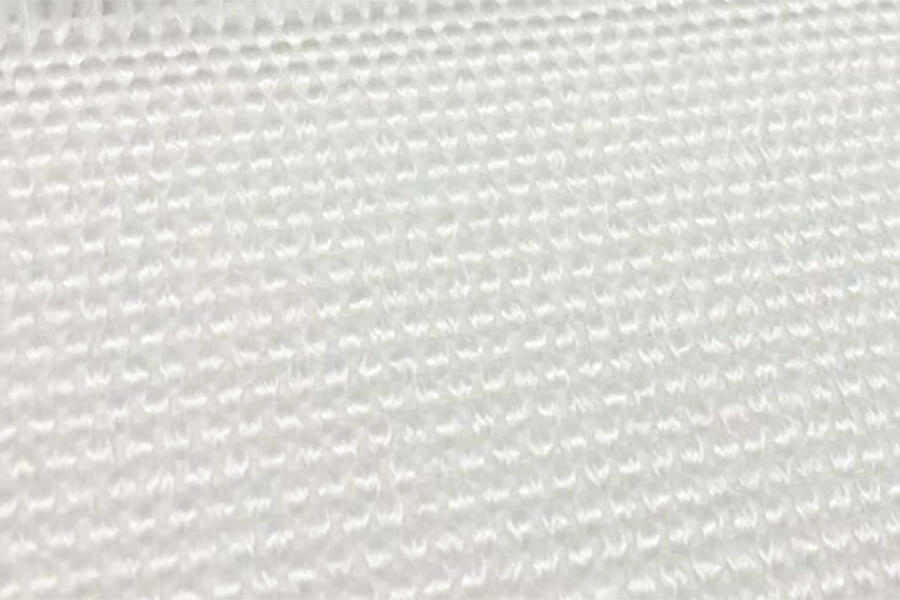
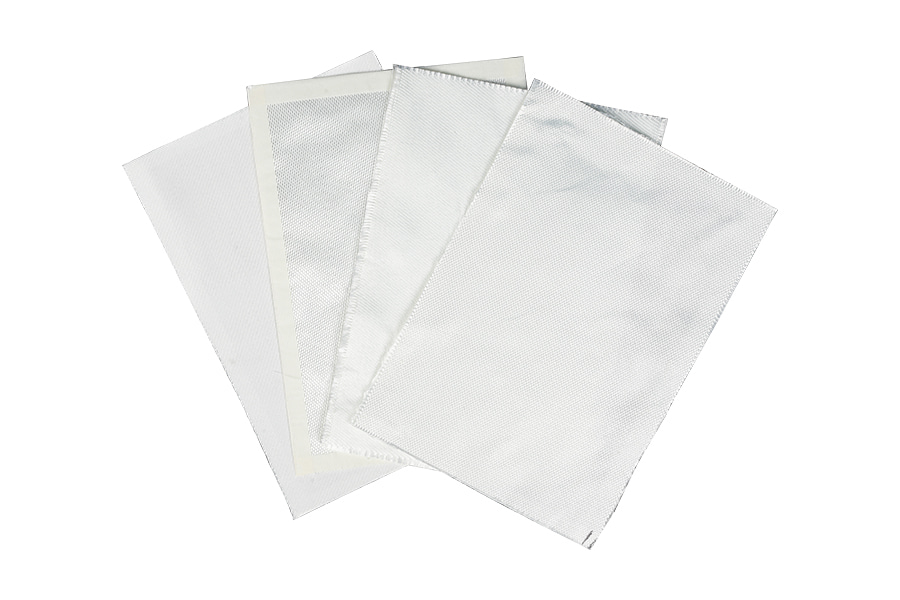
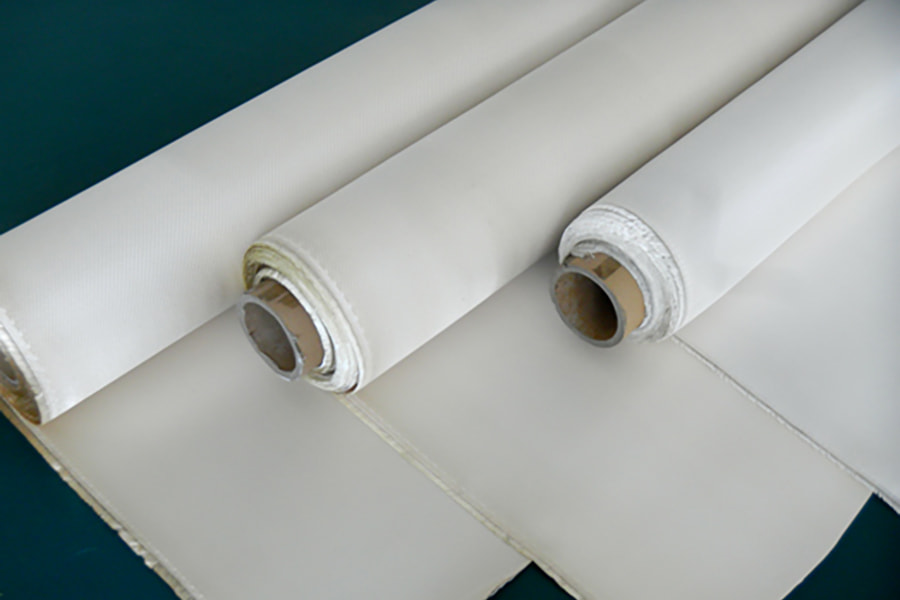
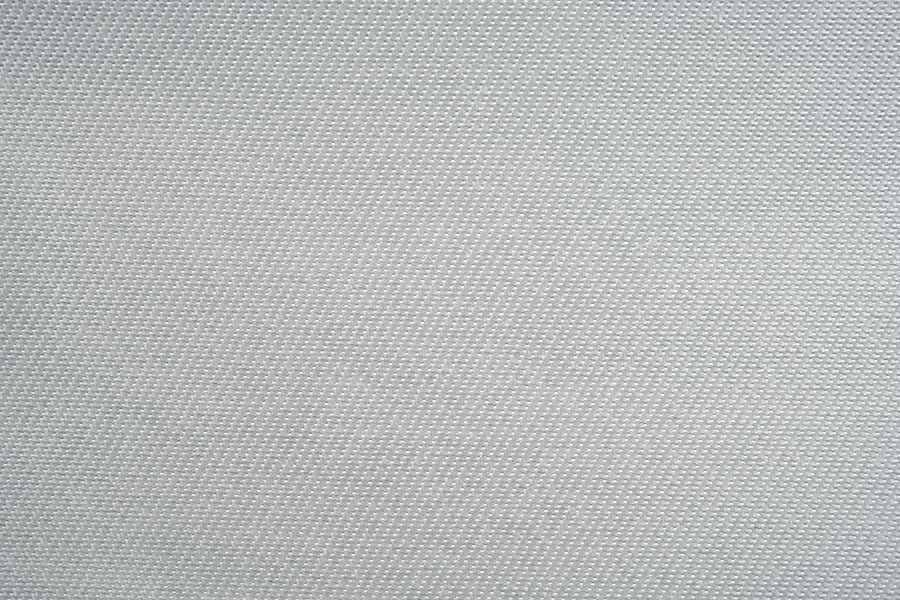
tkanina z włókna szklanego o zamkniętym splocie
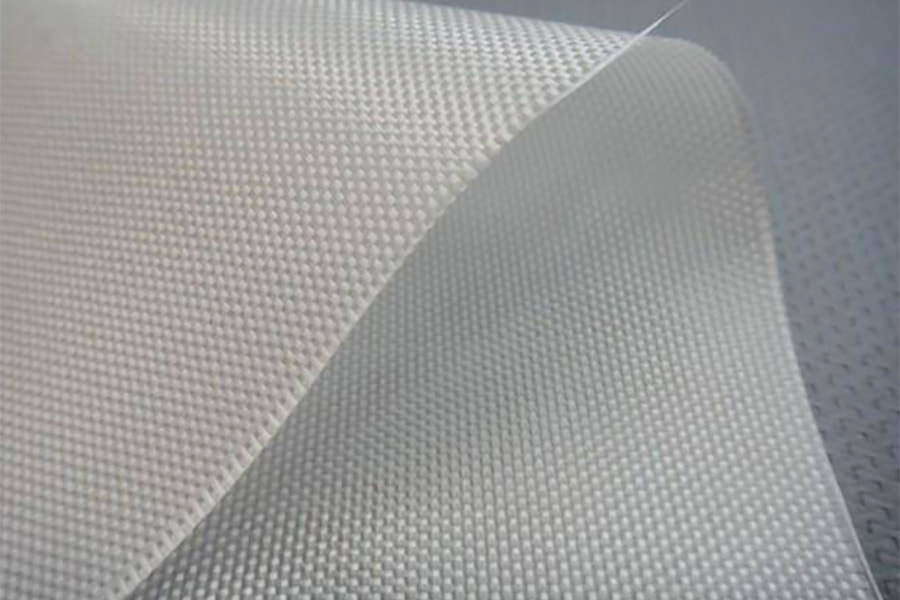
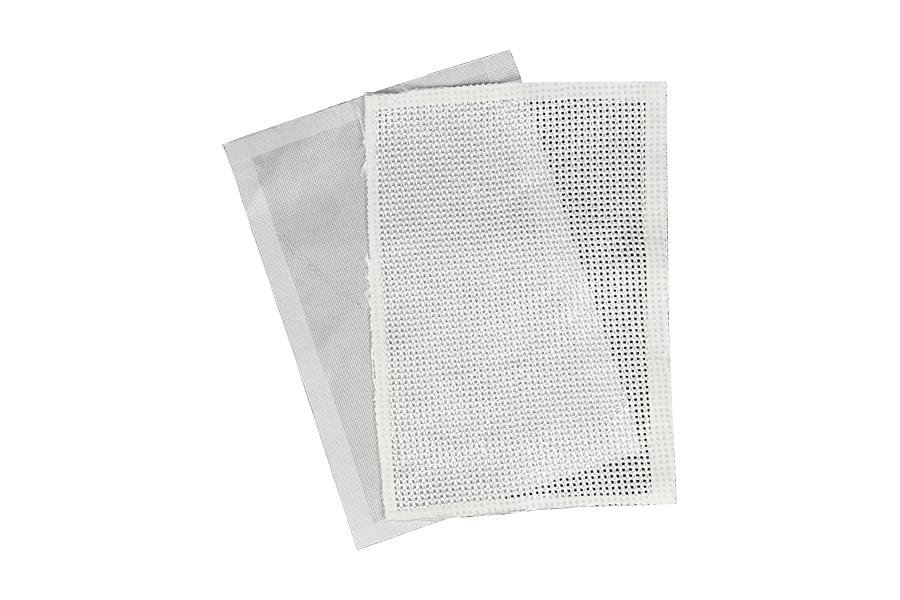
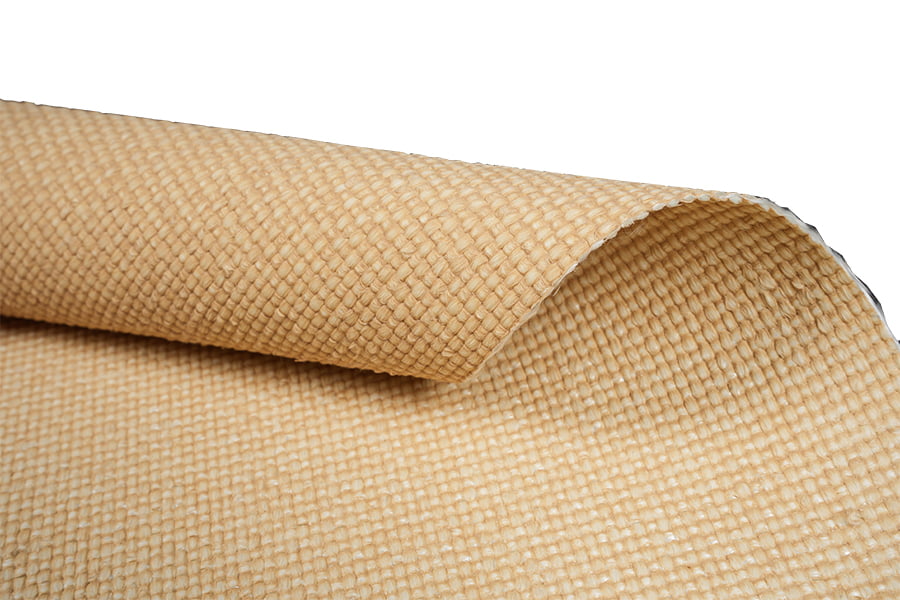
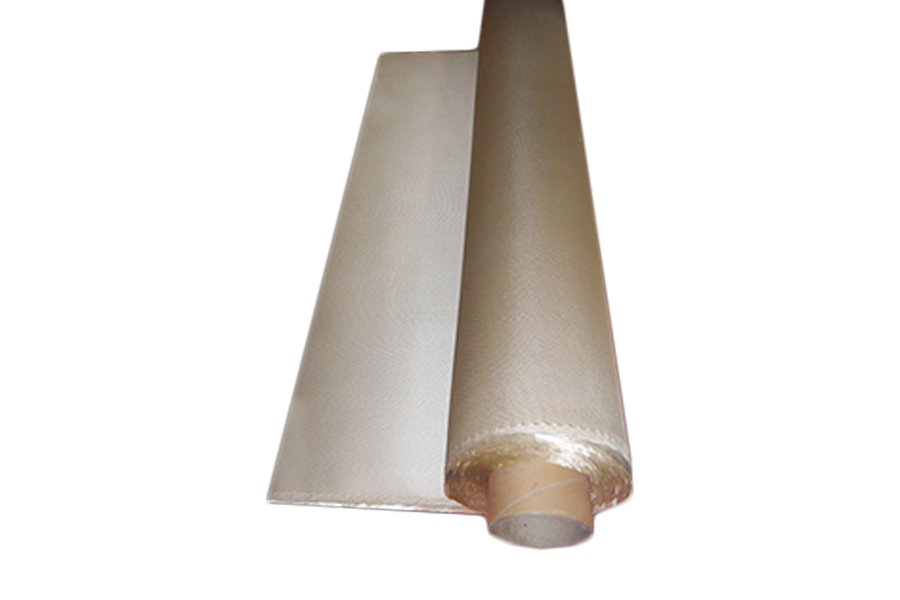
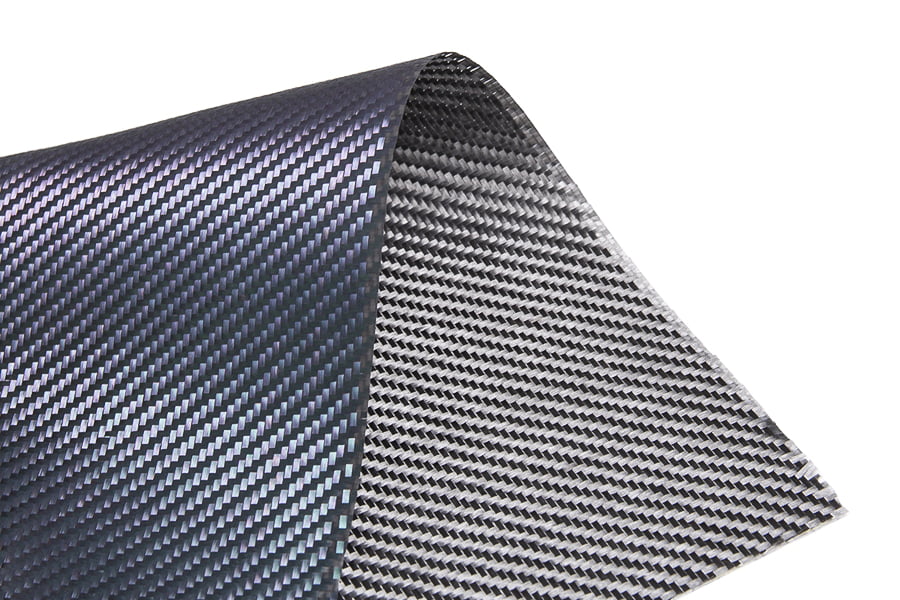
Tkanina z włókna szklanego o zamkniętym splocie jest gęsto tkaną tkaniną, w której przędze osnowy i wątku są gęsto upakowane z minimalnym odstępem pomiędzy przecinającymi się włóknami. Struktura o niskiej porowatości ogranicza drenaż żywicy, kontroluje stosunek żywicy do włókna i pozwala na wytwarzanie laminatów o dużej zawartości włókien i niskiej porowatości powierzchniowej. Tkanina jest wytwarzana z ciągłych włókien szklanych E i jest dostarczana w gramaturach od 100 g/m² do 600 g/m² i grubościach od 0,10 mm do 0,60 mm. Wytrzymałość na rozciąganie waha się od 280 MPa do 420 MPa w zależności od konstrukcji i systemu żywicy. Tkanina z włókna szklanego o zamkniętym splocie jest kompatybilna z żywicami epoksydowymi, poliestrowymi, winyloestrowymi i fenolowymi i jest dostarczana w rolkach o szerokości od 1000 mm do 1500 mm i długościach rolek od 30 m do 150 m.
Wysoka objętość błonnika
Gęste upakowanie przędzy pozwala laminatom osiągnąć od 55 do 62 procent frakcji objętościowej włókien w procesie infuzji próżniowej. Większa objętość włókien przekłada się bezpośrednio na ulepszone właściwości mechaniczne na jednostkę grubości i niższy koszt żywicy na część. Kontrolowana porowatość umożliwia również spójne zwilżanie dużych powierzchni części bez stref pozbawionych żywicy.
Kontrolowane pobieranie żywicy
Niska porowatość ogranicza drenaż żywicy podczas utwardzania, zapewniając stałe proporcje żywicy do włókien w całym laminacie. Zmniejsza to zmienność właściwości mechanicznych i upraszcza kontrolę procesu w środowiskach produkcyjnych, gdzie powtarzalność jest głównym wymaganiem.
Niska porowatość powierzchniowa
Ciasna struktura splotu minimalizuje dziury i defekty powierzchni, redukując potrzebę dodatkowych operacji wypełniania przed żelkotem lub farbą. Jest to szczególnie istotne w przypadku zastosowań z widocznymi powierzchniami, gdzie koszty wykończenia dominują w budżecie produkcyjnym.
Odporność chemiczna
Gęsta konstrukcja ogranicza przenikanie czynników korozyjnych do laminatu, poprawiając odporność chemiczną w rurociągach, zbiornikach i kanałach w porównaniu z tkaninami o splocie otwartym lub leno o podobnej gramaturze. Zamknięta powierzchnia zmniejsza również przesiąkanie wzdłuż ścieżek włókien.
Specyfikacja dostaw
Zamknięty splot dobrze utrzymuje swój kształt podczas cięcia i minimalizuje strzępienie krawędzi. Do cięcia ręcznego używaj standardowych nożyc lub przecinarek rotacyjnych, a w przypadku wielkości produkcji – systemów CNC i strumienia wody.
Drapowalność zależy od konkretnego splotu. Proste konstrukcje dopasowują się umiarkowanie do prostych krzywizn. Konstrukcje satynowe zapewniają lepszą zgodność ze złożonymi krzywiznami. Przed nałożeniem powłoki potwierdź zamierzony kierunek lica w przypadku struktur satynowych.
Przepływ żywicy jest wolniejszy niż w przypadku splotu otwartego lub leno ze względu na niską porowatość. Do infuzji próżniowej należy zastosować żywicę o lepkości od 150 do 250 cP w temperaturze 25°C, nałożyć medium przepływowe na górną powierzchnię i przed produkcją sprawdzić czas wypełniania paneli próbnych.
Przechowywać rolki poziomo w temperaturze 15–30°C i wilgotności względnej 40–60%. Rolki należy przechowywać owinięte, aby chronić tkaninę przed kurzem i wilgocią. Okres ważności w oryginalnym opakowaniu wynosi 36 miesięcy.
Kwalifikowane segmenty aplikacji
Często zadawane pytania dotyczące zakupów i inżynierii
Zamknięty splot gęsto upakuje przędze osnowy i wątku z minimalnym otworem, tworząc większy udział objętościowy włókien, niższą porowatość powierzchniową i wyższe właściwości mechaniczne na jednostkę grubości niż splot otwarty. Otwarty splot zapewnia szybszy przepływ żywicy i łatwiejsze uwalnianie powietrza, ale mniejszą objętość włókien i wytrzymałość mechaniczną. Splot zamknięty wybiera się, gdy głównymi wymaganiami są wydajność laminatu, jakość powierzchni lub odporność chemiczna.
Podczas infuzji próżniowej z żywicą o niskiej lepkości, tkanina o zamkniętym splocie zazwyczaj osiąga 55 do 62 procent objętościowych włókien. Układanie rąk osiąga 40 do 50 procent. Większa objętość włókien poprawia właściwości rozciągające i zginające na jednostkę grubości oraz zmniejsza koszt żywicy na część, ale wymaga także dokładniejszej kontroli procesu, aby zapewnić całkowite zwilżenie.
Standardowe MOQ wynosi 300 kg na szerokość i specyfikację splotu. Szerokości magazynowe 1000 mm i 1270 mm w konstrukcjach gładkich i diagonalnych są wysyłane z magazynu w ciągu 5 do 10 dni roboczych. Konstrukcje satynowe i niestandardowe szerokości zwykle wymagają od 3 do 5 tygodni, w zależności od wielkości zamówienia i wymagań dotyczących rozmiaru.
Tak, ale przepływ żywicy jest wolniejszy niż w przypadku splotu otwartego ze względu na niską porowatość. Użyj żywicy o lepkości od 150 do 250 cP w temperaturze 25°C, nałóż płynny środek na górną powierzchnię i sprawdź czas wypełniania paneli próbnych przed produkcją. W przypadku grubych laminatów należy usuwać warstwę co dwie do trzech warstw, aby utrzymać równomierne zagęszczenie i uniknąć stref bogatych w żywicę.
Do każdej przesyłki dołączony jest certyfikat analizy obejmujący masę powierzchniową, grubość, konfigurację splotu, system wymiarowania i długość rolki. Numery partii są rejestrowane w celu zapewnienia identyfikowalności. Dodatkowe dane testowe, w tym wytrzymałość na rozciąganie, moduł zginania i oświadczenia dotyczące kompatybilności żywicy, mogą być dostarczone na żądanie dla kwalifikujących się kont.